Dobór odpowiedniego wiertła pod gwintownik M10 ma kluczowe znaczenie dla uzyskania trwałego i precyzyjnego gwintu. W artykule znajdziesz tabelę z zalecanymi średnicami otworów oraz prosty wzór, który ułatwi ich samodzielne obliczenie. Podpowiemy także, jak rodzaj gwintu i materiał obrabianego elementu wpływają na wybór wiertła.
- Pod standardowy gwint M10×1,5 użyj wiertła 8,5 mm.
- Do M10×1,25 dobierz wiertło 8,8 mm, a do M10×1,0 — 9,0 mm.
- Orientacyjny wzór: średnica nominalna gwintu minus jego skok.
- Dobierz rodzaj wiertła i technikę do materiału; w metalu stosuj chłodziwo.
- Przed pracą sprawdź skok gwintu oraz zalecenia producenta narzędzi.
Średnicę wiertła pod gwint M10 dobierz do jego skoku. Dla standardowego M10×1,5 użyj wiertła 8,5 mm — według praktycznej zasady odejmij skok 1,5 mm od średnicy nominalnej 10 mm. Taki otwór pozostawia materiał na pełny gwint i nie obciąża nadmiernie gwintownika.
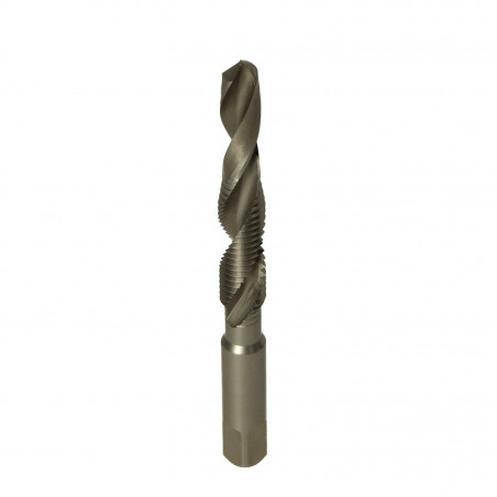
Gwinty M10 występują także w wersjach drobnozwojnych, dlatego sprawdź oznaczenie śruby lub gwintownika przed wierceniem. Do M10×1,25 dobierz wiertło 8,8 mm, a do M10×1,0 — 9,0 mm. Nieprawidłowy otwór może utrudnić gwintowanie lub osłabić połączenie: zbyt mały zwiększa ryzyko złamania gwintownika, a zbyt duży daje płytszy gwint.
Precyzyjny otwór to pewny gwint — dobierz wiertło do skoku
Do stali konstrukcyjnej zwykle wystarczy wiertło HSS, natomiast do stali nierdzewnej i twardszych stopów wybierz HSS-Co. W aluminium zastosuj rozmiar z tabeli, a ponieważ materiał jest miękki, zadbaj o ostre narzędzie i spokojne prowadzenie. Przed ważnym zadaniem sprawdź skok na opakowaniu gwintownika i przetestuj ustawienia na kawałku odpadu.
Najpierw zapunktuj miejsce wiercenia, a następnie prowadź wiertło prostopadle do powierzchni. Przy metalu stosuj chłodziwo, by ograniczyć nagrzewanie i zużycie ostrza. Potem gwintuj odpowiednim gwintownikiem M10 i regularnie usuwaj wióry, szczególnie z otworu nieprzelotowego. Zapamiętaj podstawowe pary: M10×1,5 — 8,5 mm, M10×1,25 — 8,8 mm, M10×1,0 — 9,0 mm. Przed pracą seryjną potwierdź wymiar w tabeli producenta narzędzi.
Jak dobrać wiertło pod gwint M10
Do standardowego gwintu M10 dobierz wiertło o średnicy 8,5 mm. Sprawdź też skok gwintu, materiał obrabianego detalu i wymagane pasowanie, a następnie prawidłowo wywierć i przygotuj otwór do gwintowania.
- Sprawdź skok gwintu. Standardowy gwint M10 ma skok 1,5 mm. Jeśli wybierasz gwint drobnozwojny, zweryfikuj jego skok, ponieważ wpływa on na średnicę otworu.
- Oblicz średnicę wiertła. Odejmij skok od nominalnej średnicy gwintu: 10 mm − 1,5 mm = 8,5 mm. Zatem do standardowego M10 użyj wiertła 8,5 mm.
- Weź pod uwagę materiał i pasowanie. Wiertło 8,5 mm sprawdzi się w większości typowych zastosowań. W aluminium można niekiedy wykonać nieco większy otwór, natomiast twardszy materiał może wymagać korekty. Przy precyzyjnym połączeniu sprawdź zalecenia producenta gwintownika i wymagane tolerancje.
- Dopasuj wiertło do materiału. Do zwykłej stali wybierz wiertło HSS, a do stali nierdzewnej lub innych trudnych materiałów — kobaltowe albo przeznaczone do danego tworzywa. Ponadto stosuj chłodziwo, by ograniczyć nagrzewanie i zużycie narzędzia.
- Przygotuj otwór do gwintowania. Stabilnie zamocuj detal i prowadź wiertło prostopadle do powierzchni. Następnie usuń wióry i podczas gwintowania użyj smaru lub chłodziwa. Nie obracaj gwintownika na siłę, ponieważ zbyt ciasny otwór zwiększa opór i ryzyko złamania narzędzia.
Wzór na obliczenie średnicy otworu pod gwint
Średnicę wiertła pod gwint metryczny obliczysz ze wzoru: średnica nominalna gwintu − jego skok. Dla M12 × 1,75 mm otrzymasz 12 − 1,75 = 10,25 mm, dlatego najczęściej wybiera się wiertło 10,2 mm — ułatwia nacinanie, a jednocześnie pozwala uzyskać wytrzymały gwint.
Wzór podaje wartość orientacyjną, więc dobór wiertła uwzględnij do rodzaju gwintu, materiału i wymaganej tolerancji. Przykładowo pod M6 × 1 mm stosuje się zwykle wiertło 5 mm, pod M8 × 1,25 mm — 6,8 mm, a pod M16 × 2 mm — 14 mm. Zbyt mały otwór zwiększa ryzyko złamania gwintownika, a zbyt duży osłabia gwint. Przy wymagającym materiale najpierw sprawdzam dobór na próbce.
Ostry gwint zaczyna się od właściwego wiertła
W aluminium zwykle sprawdza się standardowa średnica, choć niekiedy nieco większy otwór ogranicza zaciąganie materiału. Z kolei przy twardej stali i stali nierdzewnej użyj ostrego wiertła, umiarkowanych obrotów oraz chłodzenia. Wiertła HSS-Co lepiej znoszą wysoką temperaturę i zużycie; do typowych prac warsztatowych wystarczy HSS, a przy produkcji seryjnej warto rozważyć narzędzia z powłoką ochronną.
Najpierw zamocuj detal i zaznacz miejsce otworu, a następnie prowadź wiertło prostopadle do powierzchni. Po wierceniu usuń wióry; podczas gwintowania stosuj olej lub chłodziwo, szczególnie przy obróbce metalu. Przy gwincie drobnozwojnym sprawdź rzeczywisty skok zamiast zakładać standardową wartość. W ten sposób uzyskasz równy gwint i trwałe połączenie.
Dobór właściwego wiertła ułatwia nacinanie gwintu i pomaga zachować jego wytrzymałość. Pamiętaj też o stabilnym zamocowaniu detalu i odpowiednim smarowaniu podczas pracy.
Wskazówka: Pod standardowy gwint M10 × 1,5 mm dobierz wiertło 8,5 mm, ale przy gwincie drobnozwojnym M10 × 1,25 mm użyj wiertła 8,8 mm — dlatego przed wierceniem zawsze sprawdź skok gwintu.
Tabela wierteł do popularnych gwintów metrycznych
Tabela wierteł do popularnych gwintów metrycznych ułatwia dobór średnicy otworu pod gwintownik. W przypadku gwintów zwykłych średnicę wiertła zwykle oblicza się, odejmując skok od średnicy nominalnej. Przykładowe wartości: M3 — 2,5 mm, M4 — 3,3 mm, M5 — 4,2 mm, M6 — 5,0 mm, M8 — 6,8 mm, M10 — 8,5 mm, M12 — 10,2 mm i M16 — 14,0 mm.
Dla gwintu M12 o standardowym skoku 1,75 mm wybierz zwykle wiertło 10,2 mm, a dla M16 o skoku 2 mm — wiertło 14 mm. Dobór zależy jednak także od materiału, wymaganej tolerancji i rodzaju gwintownika, dlatego przed produkcją seryjną sprawdź zalecenia producenta narzędzi. Tabela pomaga szybko uniknąć pomyłek w warsztacie.
Dokładny dobór wiertła ułatwia nacinanie gwintu i pomaga chronić narzędzia przed uszkodzeniem. Przed rozpoczęciem pracy sprawdź rozmiar i skok gwintu.
Źle dobrane wiertło może złamać gwintownik
Do stali konstrukcyjnej zazwyczaj wystarczą wiertła ze stali szybkotnącej HSS, natomiast do twardszej stali nierdzewnej lepiej sprawdzą się wiertła kobaltowe HSS-Co. Aluminium jest miękkie, ale może przyklejać się do ostrza, więc użyj ostrego wiertła, umiarkowanych obrotów i chłodziwa. Zbyt mały otwór zwiększa opór i nagrzewa gwintownik, co grozi jego złamaniem; zbyt duży prowadzi do powstania płytszego, słabszego gwintu.
Najpierw solidnie zamocuj detal i zaznacz środek punktakiem, a następnie prowadź wiertło prostopadle do powierzchni. Przy głębokim otworze co pewien czas wycofuj narzędzie, by usunąć wióry, i stosuj smarowanie podczas obróbki metalu. Podane rozmiary dotyczą popularnych gwintów zwykłych. Przy gwintach drobnozwojnych i wymagających połączeniach sprawdź skok oraz tabelę producenta.
Wpływ materiału na wybór wiertła i technikę wiercenia
Dobierz wiertło i technikę wiercenia do materiału, aby uzyskać czysty otwór i trwały gwint, na przykład M12.
- Stal miękka i konstrukcyjna: Pod standardowy gwint M12 o skoku 1,75 mm wybierz wiertło 10,2 mm. Użyj wiertła HSS, stabilnie zamocuj materiał i stosuj chłodziwo, aby ograniczyć przegrzewanie.
- Stal nierdzewna i twarda: Wybierz wiertło kobaltowe HSS-Co, a przy pracy seryjnej — z węglika spiekanego. Wierć na niskich obrotach, z umiarkowanym posuwem i obfitym chłodzeniem. Zmniejszaj średnicę otworu tylko wtedy, gdy wymagania gwintu i materiału na to pozwalają.
- Aluminium: Użyj ostrego wiertła HSS o geometrii ułatwiającej odprowadzanie wiórów. Chłodź narzędzie i regularnie usuwaj wióry, by zapobiec zaklejaniu ostrza. Przy gwintowaniu miękkiego aluminium większy otwór może zmniejszyć opór, ale uwzględnij wytrzymałość gwintu.
- Tworzywa sztuczne: Dobierz wiertło do rodzaju tworzywa i wierć ostrożnie, bez nadmiernego nacisku oraz wysokich obrotów, które mogą stopić lub popękać materiał. Najpierw sprawdź ustawienia na próbce.
- Drewno i materiały drewnopochodne: Zastosuj ostre wiertło do drewna i umiarkowane obroty, aby ograniczyć wyszczerbienia. Średnicę otworu pod gwint dobierz do rodzaju drewna i wymaganej wytrzymałości połączenia.
- Dokładność i pasowanie: Wiertło 10,2 mm to typowy wybór pod standardowy gwint M12, jednak tolerancja, materiał i oczekiwane pasowanie mogą wymagać innej średnicy. Przed wierceniem sprawdź zalecenia producenta gwintownika, napunktuj miejsce i prowadź wiertło prostopadle do powierzchni.
Źródła:
- https://jakie-wiertla.pl/jakie-wiertlo-pod-gwint-m12
- https://jakie-wiertla.pl/jakie-wiertlo-pod-gwint-m16
- https://jakie-wiertla.pl/jakie-wiertlo-pod-gwint-m5
FAQ - Najczęstsze pytania
Jakie wiertło dobrać pod standardowy gwint M10?Pod standardowy gwint M10×1,5 mm użyj wiertła o średnicy 8,5 mm. Taki rozmiar uzyskasz, odejmując skok gwintu od jego średnicy nominalnej: 10 mm − 1,5 mm = 8,5 mm.
Jakie wiertło zastosować pod drobnozwojny gwint M10?Dobór zależy od skoku gwintu: pod M10×1,25 mm stosuje się wiertło 8,8 mm, a pod M10×1,0 mm — 9,0 mm. Przed wierceniem sprawdź oznaczenie gwintownika lub śruby, aby potwierdzić skok.
Jaki wzór służy do obliczenia średnicy wiertła pod gwint?Orientacyjną średnicę wiertła oblicza się, odejmując skok gwintu od jego średnicy nominalnej. Dla M10×1,5 mm działanie wygląda tak: 10 − 1,5 = 8,5 mm.
Jak materiał obrabianego elementu wpływa na wybór wiertła do M10?Do zwykłej stali zazwyczaj wystarczy wiertło HSS, natomiast do stali nierdzewnej i twardszych stopów lepiej wybrać HSS-Co. W aluminium użyj ostrego wiertła i prowadź je spokojnie, a przy precyzyjnych pracach sprawdź zalecenia producenta narzędzi.
Co może się stać, jeśli otwór pod gwint M10 będzie źle dobrany?Zbyt mały otwór zwiększa opór podczas gwintowania i ryzyko złamania gwintownika. Zbyt duży może sprawić, że gwint będzie płytszy i słabszy.