Dobór właściwej średnicy wiertła pod gwint M12 ma kluczowe znaczenie dla trwałości i precyzji połączenia. W artykule wyjaśniam, jakie wiertło wybrać w zależności od skoku gwintu i rodzaju wykonywanej pracy. Znajdziesz tu przejrzystą tabelę doboru oraz praktyczne wskazówki, które pomogą uniknąć błędów podczas wiercenia i gwintowania.
- Pod standardowy gwint M12 × 1,75 użyj wiertła 10,2 mm.
- Dla M12 × 1,5 wybierz 10,5 mm, a dla M12 × 1,25 — 10,8 mm.
- Przed wierceniem sprawdź skok gwintu; samo oznaczenie M12 go nie określa.
- Wierć prostopadle ostrym narzędziem i dobierz smarowanie do materiału.
- Otwór za mały grozi złamaniem gwintownika, a za duży — słabym gwintem.
- Po gwintowaniu oczyść otwór i sprawdź płynność wkręcania śruby.
Do standardowego gwintu metrycznego M12 o skoku 1,75 mm najczęściej wierci się otwór o średnicy 10,2 mm. Ten popularny gwint grubozwojny stosuje się w wielu połączeniach i elementach maszyn. Śruba ma nominalnie 12 mm średnicy zewnętrznej, dlatego otwór musi być mniejszy, aby gwintownik mógł naciąć pełny profil. Jak już tu trafiłeś to sprawdź, jak przygotować otwór na drzwi wewnętrzne.
Dobierz średnicę wiertła do skoku: dla M12 × 1,5 użyj zwykle wiertła 10,5 mm, a dla M12 × 1,25 — 10,8 mm. Orientacyjnie odejmij skok od średnicy nominalnej: 12 − 1,75 = 10,25 mm. Następnie wybierz najbliższy odpowiedni rozmiar, zazwyczaj 10,2 mm.
Przed rozpoczęciem pracy upewnij się, jaki skok ma gwint M12. Właściwy dobór wiertła ułatwia nacinanie i pomaga uzyskać trwałe połączenie.
Drobny skok, mocniejszy gwint — precyzja zaczyna się przed wierceniem
Mniejszy skok oznacza płytszy profil i zwykle wymaga większego otworu. Gwint M12 × 1,5 sprawdza się przy precyzyjnej regulacji lub wtedy, gdy trzeba ograniczyć samoczynne luzowanie. W wybranych zastosowaniach stosuje się jeszcze drobniejszy M12 × 1,25. Zbyt małe wiertło zwiększa opór i ryzyko złamania gwintownika, natomiast zbyt duże daje płytki, słabszy gwint.
Przed wierceniem sprawdź oznaczenie śruby lub rysunek techniczny, ponieważ samo „M12” nie określa skoku. Wierć prostopadle, usuń zadziory i stosuj płyn skrawający, zwłaszcza przy stali nierdzewnej. Przy otworze nieprzelotowym zostaw miejsce na wióry i stożek gwintownika. Zanim zaczniesz, sprawdź skok grzebieniem do gwintów — nie zakładaj, że zawsze wynosi 1,75 mm.
Jak dobrać wiertło do gwintu M12
Przed gwintowaniem M12 dobierz wiertło do skoku gwintu i materiału. Właściwa średnica ułatwi pracę gwintownikiem i pomoże uzyskać mocny, czysty gwint.
- Najpierw ustal skok gwintu. Dla standardowego M12 o skoku 1,75 mm wybierz wiertło 10,2 mm. Przy innym skoku sprawdź oznaczenie gwintownika i tabelę doboru.
- Nie kieruj się samą średnicą M12. Otwór musi być mniejszy od średnicy zewnętrznej gwintu, ale na tyle duży, by ograniczyć opór gwintownika. Zbyt małe wiertło grozi złamaniem narzędzia, a zbyt duże — płytkim, słabym gwintem.
- Uwzględnij materiał. W stali miękkiej stosuj średnicę z tabeli. Aluminium smaruj i regularnie oczyszczaj z wiórów; stal nierdzewną obrabiaj wolniej, aby ograniczyć jej utwardzanie. Żeliwo często można gwintować bez chłodziwa — zależnie od warunków.
- Wierć ostro i prostopadle. Użyj ostrego wiertła, a oś otworu zaznacz punktakiem. Tępe narzędzie lub niewłaściwy kąt utrudnią gwintowanie i pogorszą jakość połączenia.
- Dopasuj gwintownik i smarowanie. Do otworu przelotowego zwykle wybierz gwintownik stożkowy, a do nieprzelotowego — model przeznaczony do pracy przy dnie. Stosuj płyn skrawający, pracuj spokojnie i usuwaj wióry zgodnie z zaleceniami narzędzia.
- Sprawdź głębokość i gotowy gwint. W otworze nieprzelotowym zostaw miejsce na pełne zazębienie śruby i wióry. Po gwintowaniu oczyść otwór, a następnie sprawdź, czy śruba wkręca się płynnie i bez nadmiernego luzu.
| Gwint | Skok | Wiertło | Zagłębienie gwintu | Uwagi |
|---|---|---|---|---|
| M12 × 1,75 | 1,75 mm | 10,2 mm | ok. 75% | Stal: standardowo |
| M12 × 1,5 | 1,5 mm | 10,5 mm | ok. 75% | Drobnozwojny |
| M12 × 1,25 | 1,25 mm | 10,8 mm | ok. 75% | Drobnozwojny |
| M12 × 1,75 | 1,75 mm | 10,3–10,5 mm | ok. 65–70% | Aluminium: smarować |
| M12 × 1,75 | 1,75 mm | 10,2 mm | ok. 75% | Nierdzewna: wolno, smarować |
| Każdy M12 | — | — | ≥ 1 × Ø | Pełny gwint: min. 12 mm |
| Każdy M12 | — | — | — | Otwór za mały: ryzyko złamania gwintownika |
Jak zagłębienie gwintu wpływa na wytrzymałość połączenia
Zagłębienie gwintu określa, jak dużą częścią zwojów śruba styka się z materiałem. Większe zazębienie zwiększa nośność i odporność na wyrwanie, ale tylko do pewnej granicy. W typowych połączeniach stalowych wystarcza około 70–80% pełnej wysokości profilu; głębsze nacinanie niewiele poprawia wytrzymałość, a wymaga większej siły.
Na głębokość roboczą wpływa również średnica otworu wstępnego. Zbyt duży otwór daje płytkie zwoje, które słabiej trzymają śrubę, natomiast zbyt mały zmusza gwintownik do usunięcia większej ilości materiału i zwiększa ryzyko przegrzania lub złamania. Pod M8 wierci się zwykle otwór o średnicy 6,8 mm, a pod M16 — 14,0 mm. Takie wymiary pozwalają uzyskać użyteczny profil bez nadmiernego obciążania narzędzia.
75% zagłębienia może zapewnić aż 95% wytrzymałości gwintu
Przy około 75% zagłębienia gwint może osiągnąć blisko 95% swojej maksymalnej wytrzymałości. Wynik zależy jednak od materiału, skoku i jakości wykonania. Aluminium łatwo się obrabia, ale może powodować zacieranie gwintownika. Stal nierdzewna szybko umacnia się podczas skrawania, dlatego wymaga mniejszej prędkości i dobrego smarowania. W żeliwie zwykle wystarcza standardowy otwór, a stal miękka dobrze znosi parametry z tabel.
Dobór głębokości gwintu powinien uwzględniać zarówno materiał, jak i przewidywane obciążenie. Właściwe parametry pomagają uzyskać trwałe połączenie i ograniczyć ryzyko uszkodzenia narzędzia.
Dobierając połączenie, sprawdzam średnicę nominalną śruby, długość zazębienia i przewidywane obciążenie. W cienkiej ściance warto wydłużyć strefę zazębienia albo zastosować wkładkę, ponieważ nawet głęboki gwint może łatwo się wyrwać. Równe zwoje, które przenoszą siłę bez miejscowych uszkodzeń, pomagają uzyskać prostopadły otwór, ostry gwintownik i płyn obróbkowy.
Warto wiedzieć, że w miękkich materiałach, takich jak aluminium, samo zwiększenie głębokości gwintu nie zawsze poprawia trwałość połączenia — często skuteczniejsza jest dłuższa strefa zazębienia lub zastosowanie wkładki gwintowej.
Dobór wiertła do materiału: aluminium, stal i stal nierdzewna
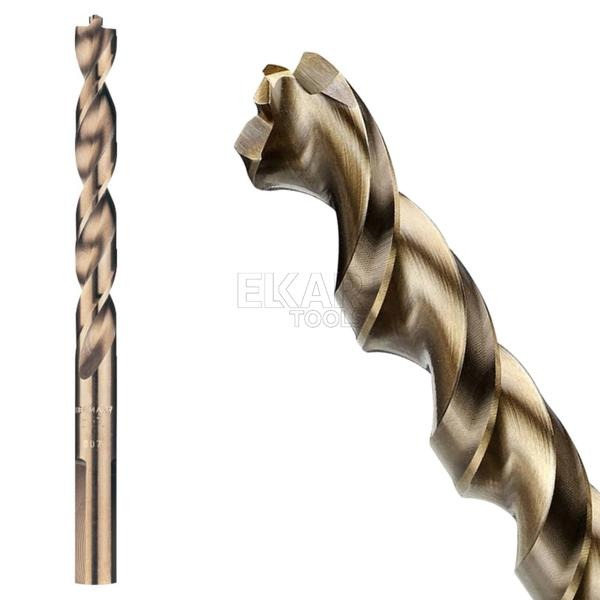
Dobierz wiertło do twardości materiału, geometrii ostrza i sposobu odprowadzania wiórów. Do aluminium użyj ostrego wiertła HSS lub HSS z powłoką TiN, o kącie wierzchołkowym 118–130°. Polerowane rowki ograniczają przywieranie metalu, a kilka kropli oleju do aluminium lub emulsji poprawia chłodzenie. Wierć płynnie i co pewien czas wycofuj narzędzie, by usunąć długie wióry; nadmierny nacisk może je zagnieść i pogorszyć jakość otworu.
Do zwykłej stali wybierz wiertło HSS albo HSS-Co, które dzięki zawartości kobaltu lepiej znosi wysoką temperaturę. Jeżeli szukasz podobnych treści to sprawdź, jakie wiertło dobrać pod gwintownik M10. Kąt 118° sprawdzi się w wielu pracach, natomiast ostrze 135° z podziałem wierzchołka ułatwi rozpoczęcie wiercenia bez ześlizgiwania. Przy większych średnicach wykonaj otwór pilotujący i zmniejsz obroty wraz ze wzrostem średnicy wiertła. Do twardszej stali używam wiertła kobaltowego, które pomaga mi uzyskać czyste krawędzie otworu.
Chroń wiertło przed wysoką temperaturą
Stal nierdzewna szybko się nagrzewa i może umacniać się podczas obróbki, dlatego wybierz ostre wiertło HSS-Co lub wiertło z węglika spiekanego, jeśli maszyna i mocowanie zapewniają odpowiednią sztywność. Utrzymuj stały, zdecydowany posuw, ponieważ zatrzymywanie ostrza sprzyja utwardzeniu powierzchni. Stosuj obfite chłodzenie lub płyn obróbkowy i wierć wolniej niż w aluminium. Wymień tępe narzędzie, zanim zacznie trzeć zamiast skrawać.
Niezależnie od materiału stabilnie zamocuj detal, zaznacz punkt wiercenia punktakiem i dobierz wiertło do planowanego otworu, nie tylko do średnicy śruby. Otwór pod gwint dobierz na podstawie jego skoku i tabeli producenta: standardowy gwint M8 zwykle wymaga wiertła o średnicy 6,8 mm. Po wierceniu usuń zadziory pogłębiaczem, oczyść rowki wiertła i sprawdź krawędź otworu. Dzięki temu poprawisz dokładność i wydłużysz trwałość narzędzia.
Najczęstsze błędy podczas gwintowania i sposoby ich unikania
Lista obejmuje typowe błędy podczas gwintowania i sposoby ich unikania: od doboru wiertła i gwintownika po kontrolę głębokości, prędkości oraz smarowania.
- Nieodpowiednia średnica wiertła. Przed wierceniem sprawdź tabelę dla danego rozmiaru i skoku gwintu. Zbyt mały otwór zwiększa opory i nagrzewanie, przez co gwintownik może pęknąć; zbyt duży da płytki, słaby gwint. Pod M8 zwykle stosuje się wiertło 6,8 mm, a pod 1/4-20 UNC — nr 7 (0,201 cala).
- Pominięcie rodzaju gwintu i materiału. Nie dobieraj wiertła wyłącznie do nominalnej średnicy śruby, ponieważ gwinty UNC i UNF o tej samej średnicy wymagają różnych otworów. Uwzględnij też materiał i zagłębienie gwintu: zwykle wynosi ono 70–80%, w aluminium często wystarcza 60–65%, a w stali nierdzewnej zaleca się około 70%.
- Tępe lub źle dobrane narzędzie. Tępe wiertło może wykonać otwór o niewłaściwym wymiarze, a nieodpowiedni gwintownik łatwo się zacina lub pęka. Wybierz ostry gwintownik dopasowany do rodzaju gwintu i otworu: do przelotowego zwykle stożkowy, a do nieprzelotowego — taki, który sięga dna.
- Brak smarowania lub niewłaściwy płyn. Dobierz płyn obróbkowy do materiału, aby ograniczyć tarcie, nagrzewanie i zużycie narzędzia. W aluminium często wycofuj gwintownik, by usuwać wióry; żeliwo można natomiast zwykle gwintować na sucho.
- Zbyt szybka praca i przeciążanie narzędzia. Prowadź gwintownik spokojnie i nie wymuszaj posuwu. W stali nierdzewnej oraz twardych stopach zmniejsz prędkość, bo materiał może się umocnić podczas obróbki. W CNC dobierz odpowiednio niskie obroty i posuw.
- Brak kontroli gotowego gwintu. Po nacięciu sprawdź, czy element złączny wkręca się prawidłowo oraz czy gwint nie jest płytki ani uszkodzony. Właściwy rozmiar otworu i zagłębienie zapewniają mocne połączenie, a zarazem ograniczają przeciążenie gwintownika.
Źródła:
- https://richconn.com/pl/drill-and-tap-size-chart/