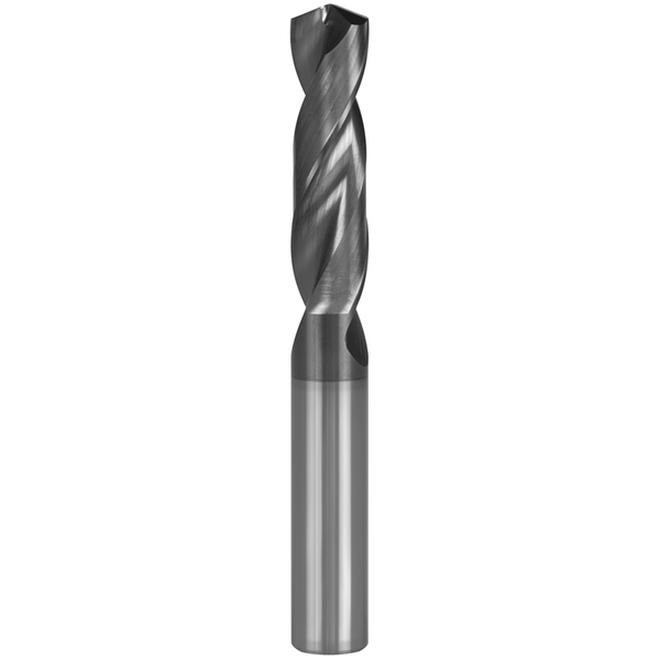
Wybór odpowiednich materiałów wiertła do żeliwa odgrywa kluczową rolę w efektywności i jakości obróbki. Żeliwo charakteryzuje się dużą twardością oraz kruchością, co wymaga narzędzi o specjalnych właściwościach mechanicznych. Najczęściej używane materiały to węglik spiekany, stal szybkotnąca oraz cermety. Węglik spiekany, z którego wykonywane są nowoczesne wiertła, zapewnia wyjątkowe właściwości ścierne. Dzięki temu narzędzia te cechują się długą żywotnością, szczególnie w obróbce twardych stopów żeliwa.
Geometria wiertła również ma istotne znaczenie. Dla żeliwa zaleca się wiertła z ostrzami o większym kącie wierzchołkowym, które zapobiegają łamaniu ostrzy podczas obróbki. Warto zastosować krawędzie tnące o specjalnych konturach, co ułatwia wnikanie w materiał i redukuje ryzyko uszkodzeń. Na przykład wiertło o średnicy 10 mm oraz kącie wierzchołkowym 135° sprawdzi się najlepiej. Natomiast dla większych otworów średnica wierteł może wynieść nawet 40 mm. Po więcej informacji zapraszam do tego artykułu.
Jak odpowiedni materiał wiertła może zrewolucjonizować obróbkę żeliwa i zaoszczędzić Ci nawet 30% kosztów!
Zakup wiertła odpowiedniego materiału wpływa na parametry skrawania, takie jak prędkość obrotowa i głębokość skrawania. Podczas obróbki żeliwa prędkość skrawania powinna wynosić od 20 do 50 m/min, zależnie od twardości materiału. Narzędzia z węglika spiekanego oferują odporność na wysokie temperatury oraz mniejsze zużycie, co prowadzi do obniżenia kosztów eksploatacyjnych. W trakcie obróbki zwróć uwagę na odpowiednie chłodzenie narzędzi, które zmniejsza ryzyko przegrzania, co jest kluczowe przy intensywnych przeróbkach.
Nie można zapominać o właściwej obróbce wiórów, które powstają podczas skrawania. W przypadku żeliwa zazwyczaj będą to wióry odpryskowe, które wymagają skutecznego systemu ich odprowadzania. Niewłaściwe zarządzanie tym procesem może prowadzić do zatykania narzędzi oraz wydłużania czasu pracy. Dlatego warto wdrożyć odpowiednie rozwiązania, takie jak odciągi, które zwiększą efektywność obróbki i wydłużą żywotność narzędzi skrawających.
Dobór wierteł do żeliwa: materiały i geometria dla optymalnej obróbki
W artykule omówimy kluczowe kroki, które pomogą w doborze wiertła do obróbki żeliwa. Wybór odpowiedniego materiału i geometrii wiertła znacząco wpływa na jakość obróbki oraz trwałość narzędzia. Poniższe punkty dostarczą szczegółowych wskazówek, które warto wziąć pod uwagę podczas wyboru wiertła.
- Wybór materiału wiertła: Wybierz materiał odporny na ścieranie i wysokotemperaturowy. Wiertła z węglika spiekanego lub stali szybkotnącej charakteryzują się twardością i trwałością. Obrokę żeliwa sferoidalnego warto przeprowadzać za pomocą wierteł z dodatkowymi powłokami (np. TiN) w celu poprawy wydajności skrawania oraz zmniejszenia tarcia.
- Określenie geometrii wiertła: Zdecyduj się na wiertło z odpowiednim kątem ostrza i dobrze uformowanymi krawędziami skrawającymi. Kąt wierzchołkowy od 118 do 140 stopni zapewnia lepsze cięcie oraz minimalizuje ryzyko pękania materiału. Ostre krawędzie skrawające umożliwiają efektywne przecinanie żeliwa.
- Wybór średnicy wiertła: Dobierz średnicę wiertła zgodnie z wymiarami otworu, który ma być wywiercony. Upewnij się, że średnica odpowiada narzędziu skrawającemu oraz procesowi wytwarzania (np. dalsze rozwiercanie czy gwintowanie) i liczbie wykonywanych otworów. Często wybór większego, bardziej wytrzymałego wiertła jest korzystny.
- Ustawienie parametrów skrawania: Ustal odpowiednie parametry, takie jak prędkość obrotowa, głębokość skrawania oraz posuw. Dla obróbki żeliwa zaleca się low prędkość skrawania oraz dostosowany posuw, co pozwoli zminimalizować przegrzewanie narzędzia oraz poprawi jakość powierzchni.
- Chłodzenie i smarowanie: Zastosuj odpowiedni system chłodzenia, aby zwiększyć trwałość wiertła i jakość obróbki. Chłodziwo podczas wiercenia zmniejsza tarcie oraz poprawia jakość krawędzi skrawającej, co przekłada się na dłuższą żywotność narzędzia i lepszą obróbkę materiału.
Geometria wiertła dla skutecznej obróbki skrawaniem: co musisz wiedzieć
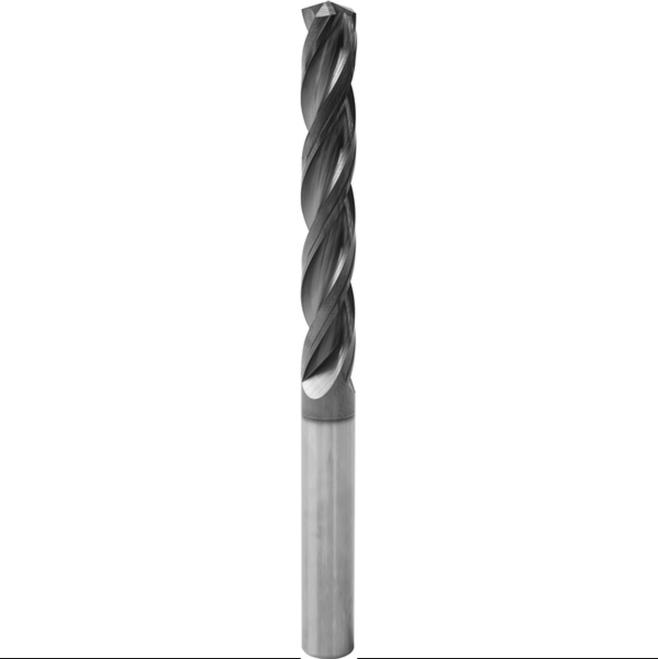
Geometria wiertła zyskuje na znaczeniu w obróbce skrawaniem. Wiercenie, jako jedna z podstawowych metod, wymaga odpowiednich narzędzi, aby osiągnąć pożądane wyniki. Kąt ostrza, promień zaokrąglenia czy kąt wióra wpływają na efektywność skrawania oraz jakość obrabianego materiału. Nowoczesne wiertła, takie jak wiertła ze stali szybkotnącej lub węglika spiekanego, charakteryzują się unikalnymi kształtami, co umożliwia precyzyjniejsze oraz szybsze wiercenie.
Średnica wiertła, ważny element geometrii, zazwyczaj wynosi od kilku do kilkudziesięciu milimetrów. Odpowiedni dobór średnicy powinien uwzględniać grubość materiału oraz rodzaj planowanej operacji. Na przykład, dla otworów o głębokości większej niż średnica wiertła, warto wybrać wiertło o długim ostrzu. Ponadto, parametry takie jak prędkość skrawania (od 50 do 300 m/min) oraz posuw (około 0,1 do 0,5 mm/obrót) są kluczowe w minimalizacji ryzyka przegrzania narzędzia, co wydłuża jego żywotność.
Perfekcyjna geometria wierteł: klucz do oszczędności i wysokiej jakości projektów obróbczych
Oprócz geometrii, materiał wiertła wpływa na jego skuteczność. Narzędzia z węglików spiekanych wykazują znakomite właściwości skrawające, sprostają również trudnym warunkom. Użycie odpowiednich powłok, takich jak TiN czy TiAlN, znacząco zwiększa trwałość wiertła. Taki wybór przekłada się na niższe koszty eksploatacji oraz lepszą jakość obrabianych powierzchni. Przy doborze narzędzi do skrawania niezwykle ważne staje się również uwzględnienie rodzaju obrabianego materiału. W przypadku stali nierdzewnej, wiertła z odpowiednio wyprofilowanymi ostrzami będą najlepszym rozwiązaniem.
Geometria wiertła odgrywa kluczową rolę w procesie obróbki skrawaniem. Zrozumienie jej wpływu na parametry takie jak prędkość skrawania czy jakość obrabianego materiału może znacznie poprawić efektywność pracy w warsztacie. Pod tym linkiem znajdziesz wpis, w którym o tym pisaliśmy. Takie podejście pozwala na wydajniejszą obróbkę oraz oszczędności związane z użyciem odpowiednich narzędzi skrawających. Aby uzyskać najlepsze wyniki, warto inwestować w nowoczesne wiertła oraz dobrze przemyślane procesy skrawania. Dzięki tym informacjom podejmiesz świadome decyzje przy wyborze narzędzi do wiercenia.
Inwestycja w odpowiednie wiertła i ich geometrię to klucz do efektywnej obróbki. Właściwy dobór narzędzi pozwala na znaczne oszczędności czasu oraz materiałów.
Czy wiesz, że dobór kąta ostrza wiertła ma kluczowe znaczenie dla jakości wiercenia w żeliwie? W przypadku żeliwa, zaleca się stosowanie wierteł z kątem ostrza wynoszącym 118-135 stopni, co pozwala na skuteczniejsze przenoszenie sił skrawających i minimalizuje ryzyko łamania wiertła.
Przekroje wierteł: jak dostosować do różnych typów żeliwa
W świecie obróbki materiałów odpowiedni dobór wierteł do różnych typów żeliwa kluczowo wpływa na sukces projektu. Żeliwo charakteryzuje się kruchością oraz różnorodnymi właściwościami, przez co wymaga specjalistycznych narzędzi skrawających zapewniających odpowiednią precyzję. Przykładowo, żeliwo szare różni się strukturalnie i mechanicznie od żeliwa sferoidalnego, co bezpośrednio wpływa na wybór wiertła. W przypadku żeliwa szarego ze względu na twardość, najlepsze będą wiertła spiralne z węglika spiekanego, które skutecznie odprowadzają wióry i minimalizują ryzyko łamania narzędzia.
Kolejnym kluczowym zagadnieniem stanowi geometria wierteł. Przy obróbce żeliwa sferoidalnego, które cechuje wyższa odporność na zużycie, warto zastosować wiertła z większym kątem wierzchołkowym. Wiertła o średnicy przekraczającej 30 mm często mają kąt wierzchołkowy w zakresie 118-140 stopni, co zwiększa ich wydajność. Właściwy kąt wierteł poprawia jakość otworów i zmniejsza obciążenie narzędzia, co wydłuża ich trwałość. Istotne jest również wybranie wierteł z odpowiednią powłoką, chroniącą przed uszkodzeniami.
Jak optymalne parametry skrawania zrewolucjonizują Twoją produkcję żeliwa
Pomocne będą także odpowiednie parametry skrawania. Dla żeliwa szarego prędkości obrotowe powinny wynosić 300-600 obrotów na minutę, a dla żeliwa sferoidalnego możliwe jest zwiększenie ich do 800-1000 obrotów na minutę. Należy zwrócić uwagę na posuw narzędzia; zbyt drastyczne zwiększenie tego parametru szkodzi wiertłom i prowadzi do szybkiego zużycia. Zaleca się posuw w zakresie 0.1-0.25 mm/obrót. Warto również zainwestować w system chłodzenia, aby zredukować temperaturę narzędzi i poprawić jakość obrabianych powierzchni.
W kontekście obróbki żeliwa każdy element ma znaczenie. Dobór odpowiednich wierteł oraz ich geometria, a także precyzyjnie dobrane parametry skrawania to kluczowe aspekty, które przekładają się na wysoką jakość produktu końcowego. Staranna analiza tych kwestii pozwala nie tylko zwiększyć efektywność produkcji, ale także zredukować koszty związane z uszkodzeniami narzędzi i czasem przestojów. Ostatecznie sukces w obróbce żeliwa zależy od zrozumienia specyfiki materiału oraz umiejętności dostosowania narzędzi i technologii do jego charakterystyki.
Ciekawostką jest, że zastosowanie odpowiedniej geometrii wierteł może nie tylko zwiększyć efektywność obróbki, ale także znacząco przedłużyć żywotność narzędzi – w przypadku żeliwa sferoidalnego, wiertła z kątem wierzchołkowym powyżej 130 stopni mogą zmniejszyć zużycie narzędzia nawet o 30% w porównaniu do standardowych wierteł.
Parametry skrawania a jakość wykończenia: znaczenie precyzyjnego doboru
Wybór odpowiednich parametrów skrawania wpływa na jakość wykończenia obrabianych materiałów. Istnieje kilka kluczowych czynników, które warto brać pod uwagę przy ich doborze.
- Prędkość skrawania - Ustalając odpowiednią prędkość skrawania, zwiększamy efektywność usuwania materiału oraz poprawiamy jakość powierzchni obrabianego przedmiotu. Zbyt wysoka prędkość prowadzi do nadmiernego zużycia narzędzi i gorszej jakości, natomiast zbyt niska prędkość wydłuża czas obróbki i może powodować niepożądane rysy.
- Posuw - Zwiększenie posuwu skraca czas obróbki, ale może obniżyć jakość powierzchni. Dlatego tak ważne jest dopasowanie posuwu do rodzaju obróbki, takiego jak frezowanie, toczenie czy wiercenie, aby uzyskać satysfakcjonujący efekt.
- Głębokość skrawania - Należy dostosować głębokość skrawania do geometrii narzędzia i charakterystyki materiału. Zbyt duża głębokość może przeciążyć narzędzie, co pogorszy jakość wykończenia i zwiększy chropowatość powierzchni.
- Geometria narzędzia skrawającego - Kształt ostrza oraz odpowiedni kąt mają kluczowe znaczenie dla procesu skrawania. Właściwie zaprojektowana geometria poprawia odprowadzanie wiórów, redukuje siłę skrawania, co z kolei wpływa na trwałość narzędzi oraz jakość końcowej powierzchni.